
Услуги сварщика полуавтоматом (MIG/MAG)
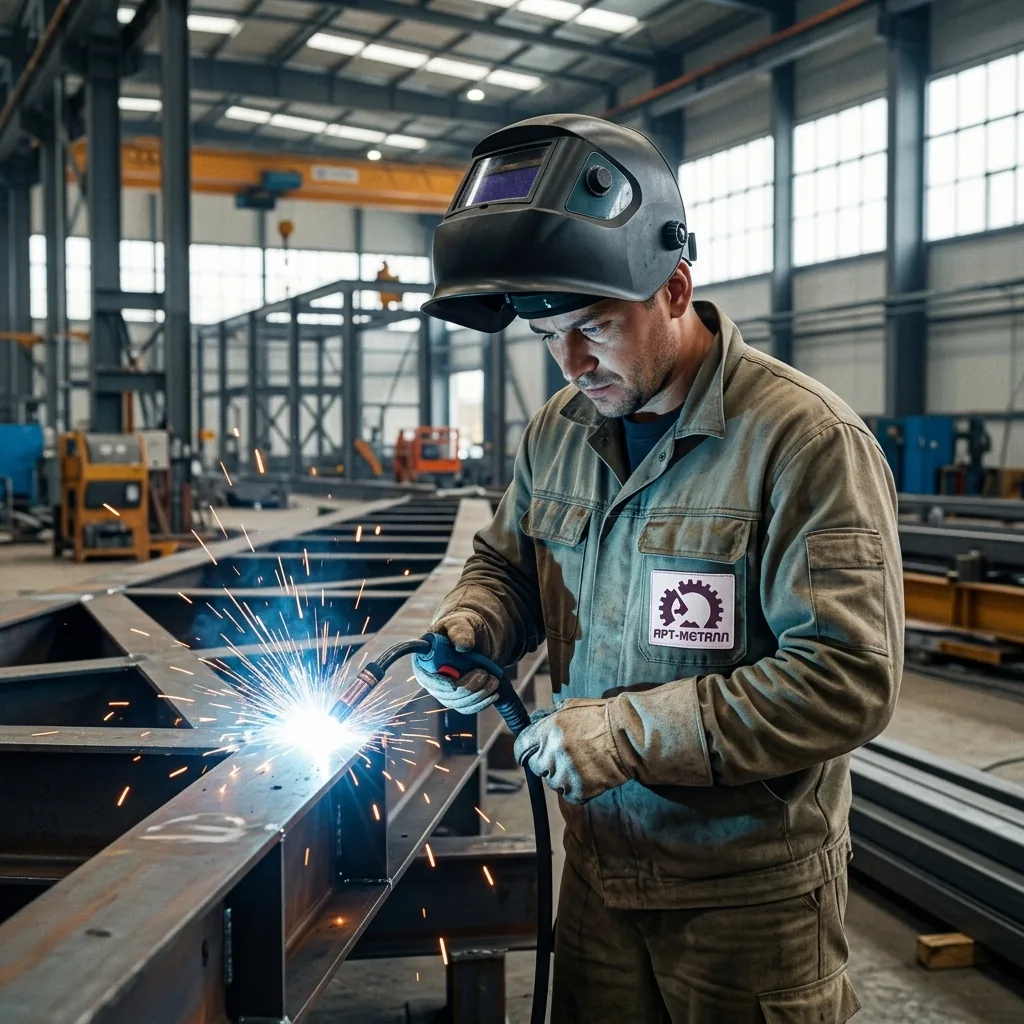
Профессиональные услуги сварщика полуавтоматом востребованы при изготовлении металлоконструкций, монтаже инженерных сетей и ремонте промышленного оборудования, где критичны плотность шва и минимальная деформация заготовок. Метод MIG/MAG (механизированная дуговая сварка сплошной или порошковой проволокой в среде защитных газов) обеспечивает стабильное проплавление кромок без шлаковых раковин. Мастера производственной компании «АРТ-МЕТАЛЛ» в Арзамасе выполняют сварочные операции в цеховых условиях на стационарных сборочно-сварочных столах Siegmund и на объектах заказчика с применением портативных инверторных источников с импульсным режимом переноса металла.
Специфика процесса MIG/MAG: физика сварки и контроль тепловложения
Полуавтоматическая сварка базируется на непрерывной подаче электродной проволоки приводными роликами через направляющий канал сварочной горелки непосредственно в зону горения дуги. Защитная газовая среда оттесняет атмосферный воздух, блокируя окисление сварочной ванны азотом и кислородом. При работе с углеродистыми и низколегированными конструкционными сталями (Ст3сп, 09Г2С) в качестве защитной среды применяется углекислый газ либо смесь сварочная фасованная Ar-82% / CO2-18%. Применение двухкомпонентной газовой смеси существенно снижает разбрызгивание электродного металла, стабилизирует горение дуги на коротких замыканиях и увеличивает глубину провара при меньшем общем погонном тепловложении.
Перегрев металла ведет к короблению геометрии изделия, образованию внутренних напряжений и снижению ударной вязкости в околошовной зоне. Импульсный режим дуговой сварки (Pulse MIG) решает эту проблему за счет циклического чередования базового и пикового токов. В момент импульса происходит мелкокапельный или струйный перенос одной капли расплавленного металла проволоки за период, а базовый ток лишь поддерживает горение факела дуги, не перегревая основу детали. Этот прием незаменим при сборке тонколистовых корпусных изделий, емкостей из нержавеющих сталей AISI 304/321 и алюминиевых профилей сплавов АД31Т1 или АМг5.
Технологические параметры и базовые расценки на работы
Сметный расчет сварочных операций формируется на основе толщины соединяемых металлов, пространственного положения шва, требуемого объема зачистных манипуляций и типа используемой проволоки (омедненная Св-08Г2С, легированная ER308LSi или порошковая E71T-GS). В таблице приведены ориентировочные тарифы на типовые операции механизированной сварки в цеху и на выезде.
| Тип металлоконструкции / Операция | Рабочий диапазон толщин | Базовая ставка | Технологические условия |
|---|---|---|---|
| Сварка листового проката в нижнем положении (швы 1-2 категории) | От 1,5 до 6,0 мм | от 450 руб. / пог. м | Смесь Ar/CO2, проволока Св-08Г2С 1,0 мм, подготовка кромок под углом 30° |
| Монтаж каркасов из профильной трубы (фермы, колонны, прогоны) | Стенка 2,0–8,0 мм | от 22 000 руб. / тонна | Сборка на прихватках по кондукторам, контроль геометрических диагоналей |
| Соединение трубных узлов под давление (фланцы, отводы) | Ду 50 – Ду 300 мм | от 350 руб. / стык | Корневой проход с обратным валиком, заполнение и облицовка шва |
| Сварка нержавеющей стали аустенитного класса | От 1,0 до 5,0 мм | от 750 руб. / пог. м | Чистый аргон высшего сорта, импульсный режим, пассивация швов |
| Выезд бригады со сварочным постом на объект заказчика | Любые типоразмеры | от 8 000 руб. / смена | Генератор 380В, баллоны с миксом, аттестованный сварщик НАКС |
Подготовка кромок и выбор сварочных материалов
Качество сварного соединения закладывается задолго до возбуждения электрической дуги. Небрежная очистка кромок сводит на нет преимущества современного полуавтомата. Наличие прокатной окалины, ржавчины, следов смазочно-охлаждающих жидкостей или краски в зоне сварки неминуемо провоцирует водородные поры, подрезы и включения оксидных пленок. Поверхность основного металла зачищается углошлифовальной машиной с фибровыми кругами зернистостью P36–P60 на ширину не менее 20 мм от линии будущего стыка до металлического блеска.
Выбор сварочной проволоки определяется химическим составом свариваемых сталей:
- Св-08Г2С (ГОСТ 2246-70) — универсальная кремнемарганцевая проволока с омедненным или полированным покрытием для конструкций из рядовых углеродистых сталей;
- ER308LSi / ER316LSi — коррозионностойкая проволока с повышенным содержанием кремния, обеспечивающая превосходную смачиваемость кромок и пластичность шва при работе с хромоникелевыми аустенитными сталями;
- ER4043 (AlSi5) и ER5356 (AlMg5) — алюминиевые присадочные прутки и проволока для сварки литых деталей или прессованного профиля в среде чистого газообразного аргона (ГОСТ 10157-79);
- Рутиловая порошковая проволока — специализированный трубчатый материал с флюсовым наполнителем, позволяющий вести сварку на открытых ветреных площадках без сдувания газовой струи.
Порядок реализации проекта: от чертежа до приемки ОТК
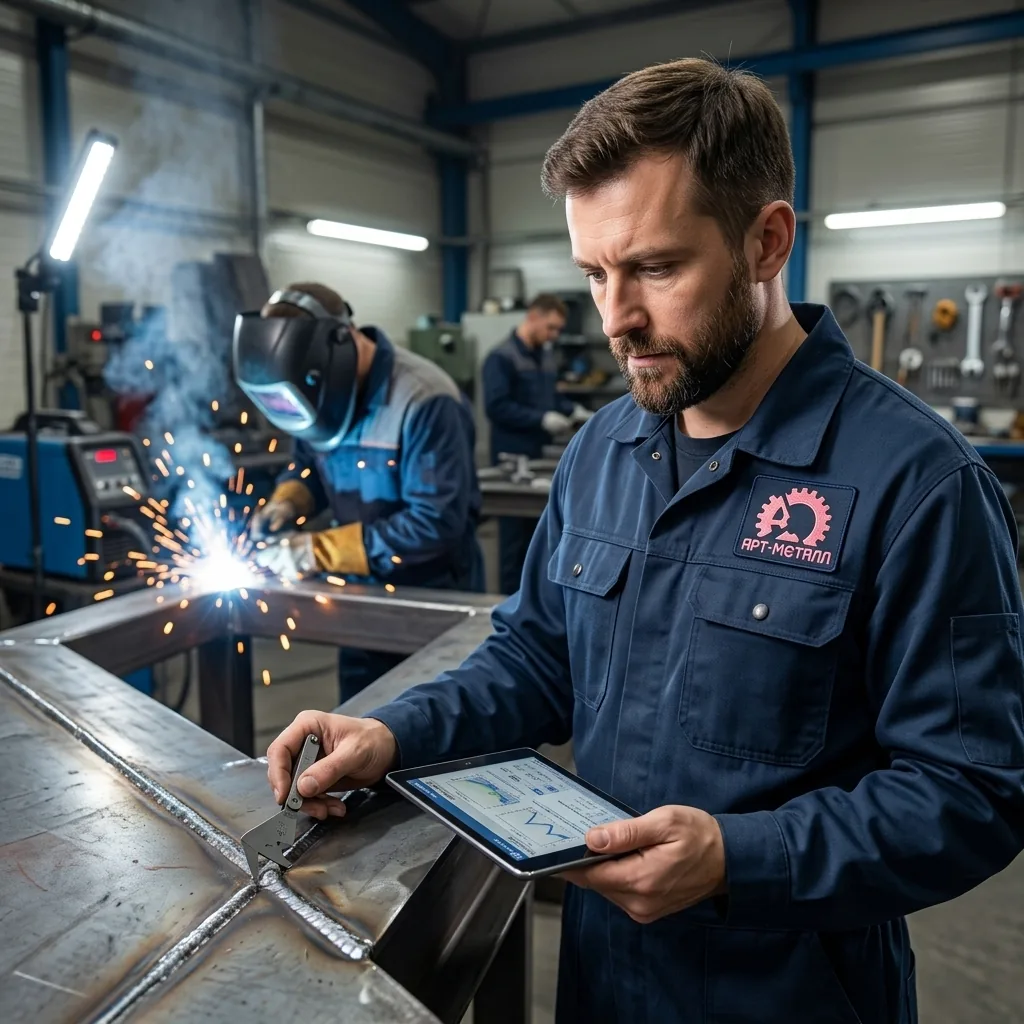
Технологический цикл изготовления металлоконструкций подчинен регламентам ГОСТ 14771-76 (швы сварных соединений в защитных газах) и СП 53-101-98. Отклонение от нормативных режимов приводит к браку, поэтому каждый заказ проходит последовательные стадии производственного контроля.
- Входной контроль сырья и раскрой заготовок. Металлопрокат проверяется на соответствие сертификатам завода-изготовителя. Раскрой листового металла ведется на установках плазменной или лазерной резки с последующим снятием фасок под углом 30–35 градусов при толщине стенки свыше 4 мм.
- Сборка конструкции на прихватках. Детали фиксируются струбцинами и магнитными уголками на стапелях. Прихватки выполняются тем же типом проволоки, что и основной шов, с шагом 150–300 мм и длиной не более 15–20 мм.
- Выполнение сварочных проходов. Мастер подбирает скорость подачи проволоки (м/мин), рабочее напряжение дуги (В) и расход защитного газа (обычно 12–16 л/мин по ротаметру). На многопроходных швах каждый предыдущий валик очищается от оксидной пленки перед наложением следующего слоя.
- Инструментальный неразрушающий контроль. Проводится визуально-измерительный контроль (ВИК) катетов и чешуйчатости швов шаблонами УШС-3, а также капиллярная дефектоскопия (пенетрантом) или ультразвуковой контроль (УЗК) для ответственных несущих узлов.
Подводные камни полуавтоматической сварки: скрытые дефекты и методы их исключения
Многие заказчики сталкиваются с ситуацией, когда шов выглядит безупречно снаружи — имеет ровную чешуйчатость и глянцевый валик, — но разрушается при умеренной статической или вибрационной нагрузке. Главная причина этой проблемы — так называемый «холодный натек» (непровар кромки). В отличие от ручной дуговой сварки покрытым электродом (MMA), где короткое замыкание сопровождается затуханием дуги, полуавтомат способен плавить проволоку непосредственно на холодную поверхность металла без формирования общей сварочной ванны. Это происходит при заниженном напряжении дуги на инверторе в сочетании с чрезмерно высокой скоростью ведения горелки.
Другой скрытый дефект — образование пор в корне шва из-за подсоса воздуха через сопло горелки. Такое случается при забитом брызгами металла диффузоре, повреждении спирали подающего канала или неправильно выставленном расходе газа. Если расход защитной смеси превышает 22–25 литров в минуту, ламинарный поток сменяется турбулентным, активно затягивая кислород из цеха прямо в жидкий металл. Опытные специалисты исключают турбулентность с помощью газовых линз и регулярной обработки сопел защитными антипригарными пастами и спреями на кремнийорганической основе.
Кому подходят сварочные работы в защитной газовой среде
Если перед частным владельцем стоит задача приварить пару петель к гаражным воротам на ветру, ручная сварка электродом МР-3 или УОНИ-13/55 остается самым дешевым и простым решением. Однако для серийного производства, изготовления тонкостенных резервуаров, рекламных металлоконструкций, винтовых лестниц, ангаров и пространственных ферм безальтернативно требуются услуги сварщика полуавтоматом, так как скорость наплавки металла при этом возрастает в 2,5–3 раза, а последующая зачистка от шлака полностью исключается.
Для машиностроительных предприятий и строительных подрядчиков применение механизированной сварки дает прогнозируемую геометрию узлов без остаточных прогибов балок. Ровный плотный шов сразу готов к нанесению цинконаполненных грунтов или порошковой полимерной покраске без длительной механической доводки абразивами.
Размещение заказа и инженерное сопровождение
Предприятие располагает аттестованными сварочными постами, грузоподъемным оборудованием до 5 тонн и парком полуавтоматов с цифровым синергетическим управлением. Технологи проанализируют вашу проектную документацию (разделы КМ, КМД), подберут оптимальные марки присадочных материалов и рассчитают карту раскроя с минимальным коэффициентом отхода проката. Чтобы согласовать выезд специалиста на замер или передать чертежи на предварительную оценку, направьте заявку через сайт компании «» либо свяжитесь с дежурным инженером сварочного производства для технической консультации.