
Качественные услуги сварки аргоном востребованы везде, где требуется абсолютная герметичность соединения, аккуратный внешний вид шва и сохранение физико-химических свойств металла. В отличие от стандартной электродуговой сварки покрытым электродом, технология TIG (Tungsten Inert Gas) исключает окисление расплавленного металла кислородом и азотом из воздуха. Защитная среда инертного газа позволят сформировать прочный, однородный кристаллизационный шов без пор, шлаковых включений и брызг, что критически важно при сборке емкостей под высокое давление, ремонте автомобильных узлов и создании декоративных металлоконструкций.
Производственная база компании «АРТ-МЕТАЛЛ» оснащена современными инверторными аппаратами с осцилляторами и пульсовым режимом. Мы выполняем работы любой сложности — от восстановления трещин на легкосплавных дисках и поддонах картера до сборки магистральных трубопроводов из высоколегированных сталей.
Технологические особенности TIG-сварки и работа с металлами
Сущность аргонодуговой сварки заключается в горении электрической дуги между неплавящимся вольфрамовым электродом и свариваемой деталью. Через сопло горелки в зону сварки непрерывно подается аргон высшего сорта (ГОСТ 10157-79, чистая фаза не менее 99,993%). Вытесняя атмосферный воздух, защитный газ предотвращает образование оксидов. При работе со сверхактивными металлами — титаном и его сплавами — подачу инертного газа организуют не только в зону дуги, но и с обратной стороны шва при помощи специальных поддувочных приспособлений или формирования защитных газовых камер.
Каждый цветной и легированный металл требует собственного сварочного сценария:
- Алюминий и его сплавы (АМг, АМц, силумин). Главная проблема алюминия — мгновенное образование поверхностной оксидной пленки Al₂O₃ с температурой плавления 2050 °C, тогда как сам металл плавится при 660 °C. Сварка выполняется исключительно на переменном токе (AC). В положительную полуволну происходит катодная очистка — разрушение оксидного слоя, а в отрицательную — проплавление основного металла.
- Нержавеющие стали (AISI 304, AISI 316, 12Х18Н10Т). При сварке аустенитных сталей важно избегать выгорания легирующих элементов (в первую очередь хрома) и предотвращать межкристаллитную коррозию. Работы ведутся на постоянном токе прямой полярности (DC) с минимальным тепловложением. Используется присадочный пруток с повышенным содержанием молибдена или титана.
- Медь и бронза. Из-за высокой теплопроводности меди требуется предварительный подогрев массивных деталей до 300–400 °C и применение токов высокой мощности. Аргоновая защита исключает водородную болезнь меди.
- Титан. Металл активен к газам при температурах выше 400 °C. Сварка проводится при полном формировании аргоновой подушки с контролем цвета сформированного шва: серебристый цвет указывает на нормальную защиту, соломенный — на допустимое окисление, синий и белесый налет — на браке и хрупкость структуры.
Сравнение технологических методов соединений
Выбор методики скрепления металлоконструкций определяется эксплуатационными нагрузками, бюджетом и требованиями к герметичности. В таблице приведен сравнительный анализ аргонодуговой сварки с другими популярными способами металлообработки.
| Параметр / Технология | Аргонодуговая сварка (TIG) | Полуавтоматическая (MIG/MAG) | Ручная дуговая (MMA) |
|---|---|---|---|
| Минимальная толщина металла | От 0.3 мм | От 0.8 мм | От 1.5–2.0 мм |
| Отсутствие шлака и брызг | 100% (чистый шов) | Требует зачистки брызг | Образует плотную шлаковую корку |
| Работа с цветными металлами | Идеально (Al, Ti, Cu, латунь) | Ограничено (требуется импульс) | Не рекомендуется или невозможно |
| Эстетика валика шва | Высокая (чешуйчатый рисунок) | Средняя | Низкая |
| Скорость формирования шва | Низкая / умеренная | Высокая | Низкая |
Из приведенных данных видно: когда на первом месте стоит ювелирная точность и прочность монолита, альтернатив инертному газу нет. Полуавтомат выигрывает по скорости на длинных швах из углеродистой стали, но уступает при работе с тонколистовым алюминием или нержавеющими трубами малого диаметра.
Спектр решаемых задач: от авторемонта до промышленности
Профессиональные услуги сварки аргоном охватывают десятки производственных и бытовых направлений. Отсутствие сильного термического поводки металла позволяет восстанавливать геометрию сложных и дорогостоящих узлов без их полной замены.
Чаще всего в нашу мастерскую обращаются для проведения следующих операций:
- Реставрация автомобильных компонентов: заварка трещин легкосплавных колесных дисков, пробоев в поддонах картера двигателя, корпусах коробки передач (КПП), кронштейнах и блоках цилиндров;
- Ремонт элементов климатических и охлаждающих систем: устранение утечек в алюминиевых радиаторах, интеркулерах, трубках автокондиционеров и теплообменниках;
- Изготовление нестандартного оборудования из нержавеющей стали: емкости для пищевой и фармацевтической промышленности, баки, вытяжные зонты, перила, поручни и элементы интерьера;
- Сварка емкостей высокого давления, гидроаккумуляторов, элементов выхлопных систем (глушители из титана и нержавейки, спортивные коллекторы);
- Восстановление изношенных рабочих органов строительной и спецтехники — наплавка зубьев, стрел экскаваторов, алюминиевых аппарелей.
Пошаговый алгоритм выполнения сварных работ
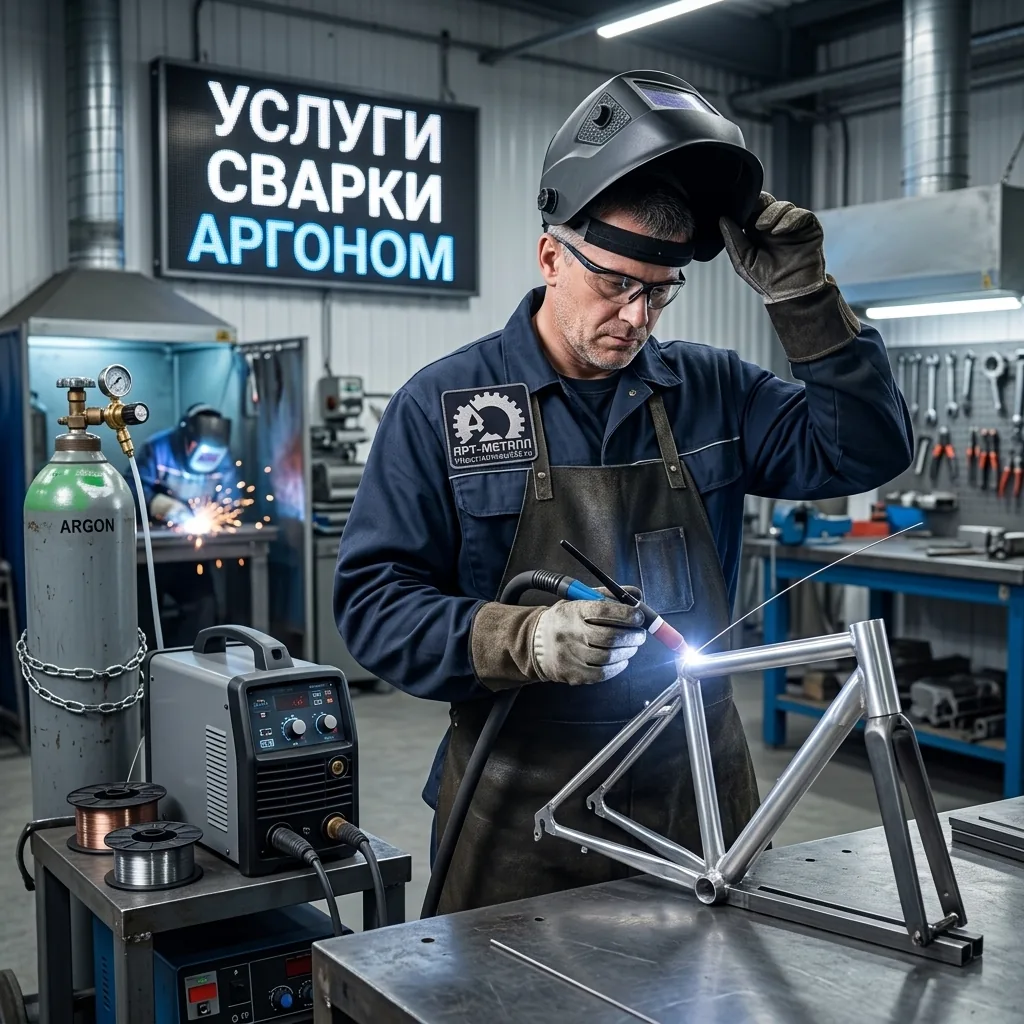
Качество сварного соединения на 70% зависит от корректности подготовки поверхности и строгого соблюдения температурного цикла. Ошибка на этапе обезжиривания гарантированно приведет к выходу пор на поверхность при ультразвуковом или капиллярном контроле.
- Подготовка и разделка кромок. Поверхность металла очищается от лакокрасочного покрытия, ржавчины и грязных масел с помощью абразивов или металлических щеток из нержавеющей стали. На металлах толщиной более 3 мм выполняется V- или X-образная разделка кромок с углом скоса 60–70 градусов для полного провара по всей толщине.
- Химическое обезжиривание. Детали обрабатываются растворителями (ацетон, изопропиловый спирт). При работе с алюминием зачищенный слой лимитирован по времени: сварку проводят не позднее 2–4 часов после механической обработки, пока оксидная пленка не набрала максимальную толщину.
- Подбор электродов и присадочных прутков. Выбирается диаметр и марка вольфрамового электрода. Для постоянного тока применяются лантанированные (WL-15, WL-20) или торированные (WT-20) электроды с заточкой под угол 30–60 градусов. Для переменного тока берут чисто вольфрамовые (WP) или зерированные (WZ-8) варианты с шарообразным концом. Присадочный материал подбирается строго в соответствии с химическим составом основного металла (например, ER-4043 для силуминов или ER-308L для нержавейки AISI 304).
- Настройка оборудования и установка газового тракта. Настраивается расход аргона (в среднем 7–14 литров в минуту в зависимости от номера сопла), время преддува (0.5–1 сек) и спада тока (для заварки кратера). При необходимости подключается импульсный режим для снижения погонной энергии.
- Формирование сварного шва. Сварщик зажигает дугу бесконтактным способом с помощью высокочастотного осциллятора. Горелка удерживается под углом 70–80 градусов к поверхности, присадочный пруток подается плавно в переднюю кромку сварочной ванны под углом 10–15 градусов, избегая касания вольфрамового электрода.
- Контроль качества. По окончании прохода сварочный шов очищается от налета, визуально проверяется на отсутствие подрезов, непроваров, кратеров и микротрещин. На ответственных объектах применяется цветная дефектоскопия (пенетрант).
- Финишная обработка. При требованиях к высокому эстетическому виду нержавеющая сталь подвергается травлению пастами или электрохимической passivisation для восстановления пассивного слоя хрома, защищающего от коррозии.
- Сдача готового изделия заказчику. Проведение гидравлических или пневматических испытаний на герметичность при контрольных давлениях.
Частая ошибка: почему «дешевый» аргон приводит к разрушению конструкции
Многие заказчики сталкиваются с ситуацией, когда отремонтированная деталь лопается по шву через пару дней после выезда из сторонней мастерской. Причина крылась не в мастерстве сварщика, а в грубых технологических нарушениях, на которых экономят кустарные умельцы.
Главный подводный камень — использование технического аргона низкой чистоты (с примесями кислорода и влаги) или отказ от предварительного подогрева массивных алюминиевых отливок. Алюминий обладает высокой теплопроводностью. Если начать варить холодный блок цилиндров, краевые зоны сварочной ванны кристаллизуются слишком быстро. В структуре металла возникают критические внутренние напряжения, и при первой же термической нагрузке двигателя деталь дает трещину рядом со швом — по зоне термического влияния.
Вторая распространенная проблема — зачистка алюминия и нержавейки кордщеткой из обычной углеродистой стали. Частицы черного металла впрессовываются в мягкую поверхность цветного металла, и через короткий промежуток времени нержавеющий шов покрывается очагами точечной питтинговой коррозии.
Заказывая услуги сварки аргоном в производственной компании «АРТ-МЕТАЛЛ», вы полностью застрахованы от подобных технологических браков. Наш цех укомплектован изолированным инструментарием для каждого типа сплавов, а перед началом работ толстостенные детали проходят обязательный контролируемый нагрев в печи.
От чего зависит и как формируется сметная стоимость
Расчет бюджета на проведение аргонодуговой сварки опирается на ряд объективных технико-экономических факторов. Фиксированная ставка за сантиметр шва используется как базовый ориентир, но итоговая цифра калькулируется с учетом конкретной задачи.
Ключевыми критериями ценообразования выступают:
- Марка свариваемого материала (сварка титана или меди обходится дороже работы с нержавеющей сталью из-за повышенного расхода газа и сложности теплового режима);
- Толщина стенок и необходимость многопроходной заварки с послойной зачисткой каждого валика;
- Пространственное положение шва (потолочные и вертикальные соединения требуют от мастера высочайшей квалификации и занимают больше времени);
- Степень загрязненности узла (наличие масляных отложений, нагара или коррозии требует длительной химической и ультразвуковой очистки);
- Срочность выполнения заказа и необходимость выезда бригады с автономным генератором и баллонами на объект заказчика.
Гарантированное качество и надежность от мастеров «АРТ-МЕТАЛЛ»
Компания «АРТ-МЕТАЛЛ» в Арзамасе выполняет задачи по металлообработке и сварке любой категории сложности. Наш штатный персонал состоит из аттестованных сварщиков с практическим опытом работы от 8 лет, прошедших сертификацию НАКС (Национальное Агентство Контроля Сварки) для допуска к объектам повышенной опасности.
Мы работаем с физическими и юридическими лицами, предоставляя полный комплект отчетных документов, включая акты выполненных работ и сертификаты на используемые присадочные материалы. На все выполненные сварные соединения предоставляется официальная гарантия сроком до 36 месяцев.
Для получения исчерпывающей консультации, предварительной оценки стоимости по фотографии или вызова специалиста на ваш объект в Нижнем Новгороде и области, свяжитесь с нами по телефону, указанному на сайте «АРТ-МЕТАЛЛ», или оставьте онлайн-заявку в форме обратной связи. Мы согласуем удобное время визита, оперативно рассчитаем смету и выполним работу точно в установленный договорной срок.