
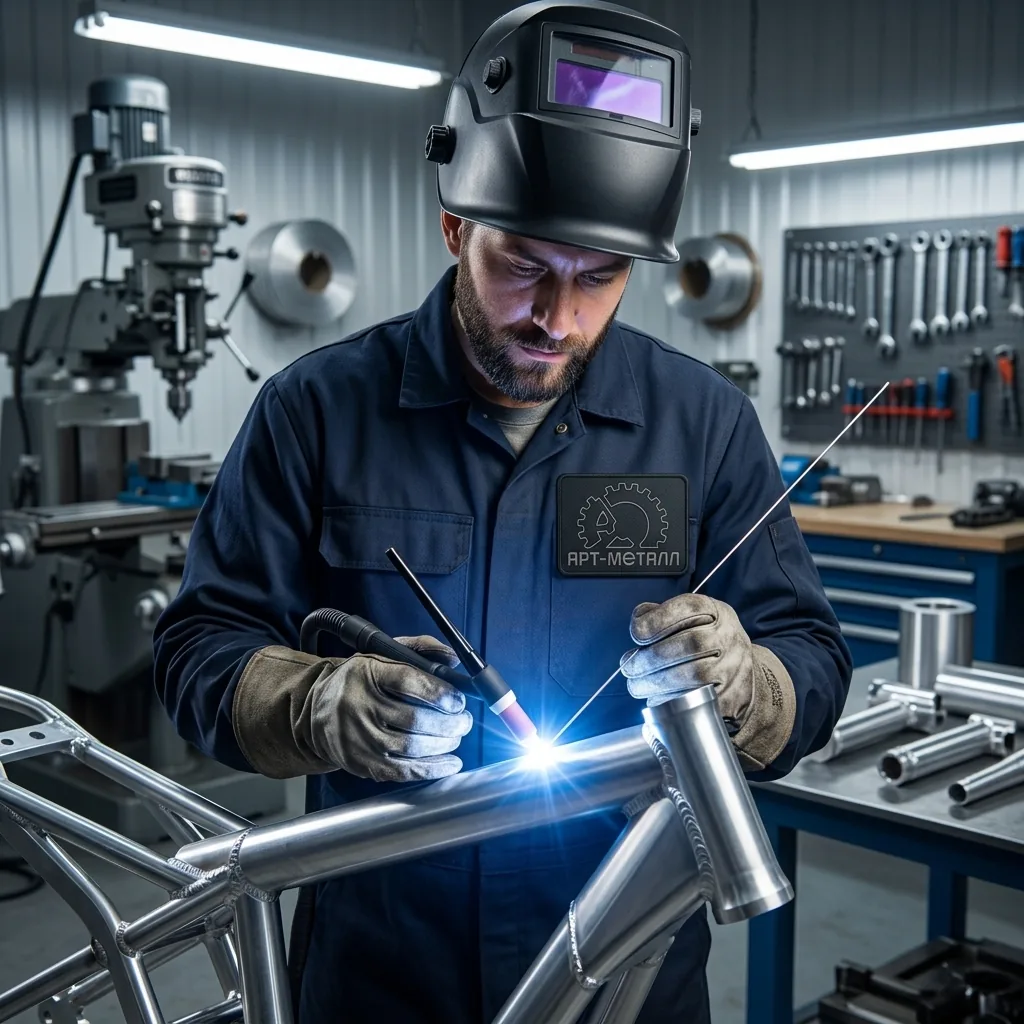
Профессиональная сварка алюминия на заказ востребована в промышленности, машиностроении, строительстве и при восстановлении автомобильных узлов. Этот металл ценится за легкость, антикоррозийную стойкость и теплопроводность, однако его термическая обработка сопряжена со специфическими металлургическими сложностями. Наличие тугоплавкой оксидной пленки, моментальная текучесть при нагреве и склонность к образованию пор требуют строгого соблюдения регламентов и применения специализированного сварочного оборудования.
Металлургические сложности соединения алюминиевых сплавов
Алюминий плавится при температуре 660 °C, тогда как оксид алюминия (Al2O3), покрывающий поверхность заготовки, выдерживает нагрев до 2044 °C. Попытка сварить деталь без разрушения этого слоя приводит к тому, что жидкий металл растекается внутри оксидной оболочки, формируя несплавления и рыхлую структуру шва. Для разрушения пленки используется переменный ток (AC), где прямая полярность отвечает за глубину провара, а обратная обеспечивает катодную очистку поверхности бомбардировкой тяжелыми ионами инертного газа.
Высокая теплопроводность алюминия — примерно в три раза выше, чем у конструкционной стали — требует концентрированного ввода тепла на начальном этапе. Массивные заготовки толщиной более 4 мм обязательно подвергаются предварительному подогреву до 150–200 °C, иначе начало шва получится холодным и нестабильным, а зона окончания перегреется и образует кратерные трещины.
Технологические методы: TIG против MIG
Выбор сварочного процесса диктуется серийностью производства, толщиной свариваемого проката и требованиями к геометрии сварного шва.
| Метод сварки | Рабочая толщина | Сфера применения | Особенности процесса |
|---|---|---|---|
| TIG (141 / WIG) Неплавящийся вольфрамовый электрод в среде аргона |
От 0,8 до 6 мм | Трубопроводы, топливные баки, прецизионные корпуса, реставрация литых дисков | Максимальный контроль над ванной расплава, гладкий герметичный шов без брызг, малая скорость наплавки |
| MIG/MAG (131) Полуавтоматическая сварка алюминиевой проволокой |
От 3 мм и выше | Несущие металлоконструкции, бортовые кузова, рамные каркасы, серия | Высокая производительность, импульсный режим (Pulse/Double Pulse) для снижения тепловложения и деформаций |
Для штучных задач и тонкостенных изделий всегда выбирают ручную аргонодуговую сварку вольфрамовым электродом (AC TIG), так как она дает абсолютный визуальный контроль. Для протяженных швов на толстолистовом прокате экономически целесообразна импульсная полуавтоматическая сварка (MIG Pulse), исключающая чешуйчатые провисания и прожиги.
Применяемые присадочные материалы
Неправильный подбор проволоки или присадочного прутка приводит к горячим трещинам сразу после остывания ванны. Алюминий подразделяется на деформируемые и литейные сплавы, каждый из которых требует определенной металлургической связки:
- ER 4043 (Св-АК5) — кремниевый пруток (AlSi5). Используется для литейных сплавов (силумины, корпуса редукторов, блоки двигателей, головки блоков цилиндров). Обеспечивает отличную текучесть, снижает склонность к усадочным трещинам, но дает шов, не подлежащий последующему декоративному анодированию из-за появления серого оттенка.
- ER 5356 (Св-АМг5) — магниевый пруток (AlMg5). Применяется для сплавов серии 5ххх и 6ххх (АМг2, АМг3, АМг5, АД31, 6060). Формирует соединение с высокими прочностными характеристиками на сдвиг и разрыв, устойчивое к морской воде, отлично воспринимает механическую обработку и полировку.
Производственный цикл выполнения заказа
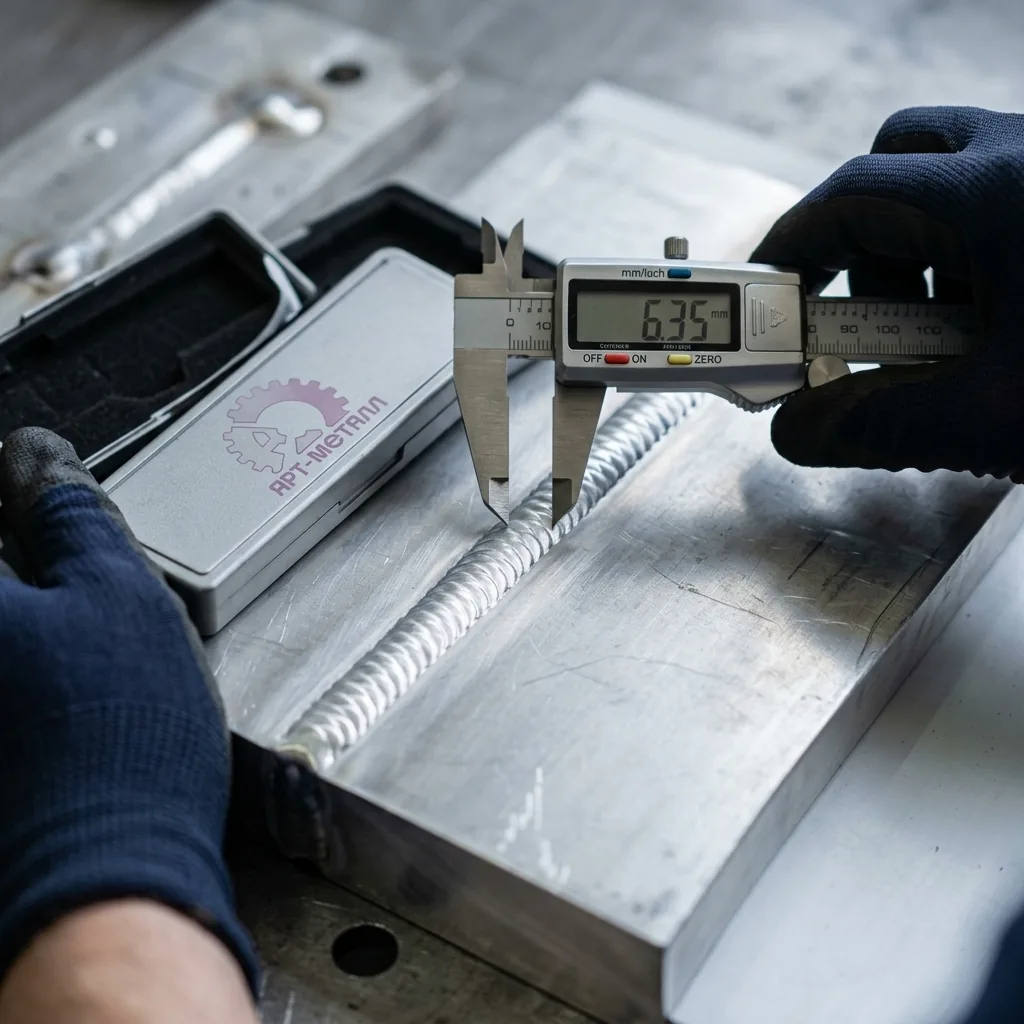
Чтобы готовая конструкция соответствовала чертежам, работа ведется строго по этапам:
- Механическая подготовка кромок. Разделка шва (V-образная или X-образная при толщине металла свыше 4 мм) выполняется фрезерованием или зачисткой специальными дисками по алюминию, не содержащими оксида железа и серы.
- Химическое обезжиривание. Поверхность зачищается проволочной щеткой из нержавеющей стали исключительно в одном направлении, чтобы не затирать окислы внутрь пор. Затем зона сварки обезжиривается ацетоном или изопропиловым спиртом не позднее чем за 2–3 часа до подачи дуги.
- Сборка в кондукторах и прихватка. Из-за высокого коэффициента линейного расширения алюминия детали жестко фиксируются на стапелях. Прихватки ставятся короткими импульсами на повышенном токе.
- Сварка и заварка кратеров. Формирование основного слоя ведется с полным газовым поддувом корня шва чистым аргоном высокой чистоты (99,993%) для защиты обратной стороны от окисления.
- Контроль геометрии и герметичности. Выполняется визуально-измерительный контроль (ВИК), керосино-меловой тест или опрессовка воздухом под давлением для емкостного оборудования.
Типичная ошибка: пористость из-за водорода
Главный дефект сварного шва на алюминии — водородная пористость. Водород обладает огромной растворимостью в жидком алюминии, но в твердом металле его растворимость падает практически до нуля. При резком остывании ванны газ не успевает выйти наружу и остается в виде микроскопических пузырьков, резко снижающих предел выносливости конструкции.
Причина этой проблемы кроется в недостаточной защите газа, влажности на поверхности присадочного прутка или плохой зачистке кромок. Прокалка присадок перед работой и регулярный контроль чистоты газового тракта позволяют свести вероятность образования пор к нулю.
Сварочные работы на мощностях «АРТ-МЕТАЛЛ»
Заводской цех компании оснащен современным парком инверторных источников с цифровым управлением формой импульса, балансом переменного тока и частотой модуляции. Нами выполняется прецизионная сварка алюминия на заказ для частных клиентов, строительных организаций и промышленных предприятий Нижегородской области и других регионов.
Мы работаем со штучными деталями, нестандартными резервуарами, каркасными конструкциями, лестницами, деталями водного транспорта и крупными сериями элементов по чертежам заказчика. Окончательная стоимость работ рассчитывается один раз на стадии согласования технического задания на основе длины шва, толщины заготовок, марки сплава и требований к механическим испытаниям.
Инженеры «АРТ-МЕТАЛЛ» готовы проанализировать вашу конструкторскую документацию, предложить рациональную карту раскроя и технологию наложения швов для снижения сварочных поводок. Для получения расчетов и технических консультаций направьте чертежи или эскизы через форму обратной связи на сайте либо свяжитесь с производственным отделом по телефону.